限位开关与行程开关在华南自动化设备中的定位控制方案对比
在华南自动化产线的调试现场,工程师常遇到一个经典问题:同一个滑台定位工位,有人用限位开关稳定跑了三年,有人换成行程开关后却频繁出现触点粘连。两者外观相似、功能听上去也差不多,实际在定位控制方案中的表现差异却相当大。选型时究竟该看什么?
华南设备工况下的真实差异
华南地区电子制造、锂电设备、注塑辅机密集,设备节拍快、粉尘与油雾并存。限位开关通常指机械式触点开关,靠外部挡块撞击滚轮或摆杆触发;行程开关本质上是限位开关的一个子类,更强调对运动行程的精确反馈。两者在电气符号上几乎一致,但机械寿命差别明显:普通行程开关机械寿命约100万次,而重载型限位开关可达1000万次以上。在高速贴装设备上,这个差距直接决定停机频率。
定位控制的核心技术拆解
定位控制方案的选择,取决于三个维度:
- 触发方式:机械碰撞式(限位/行程开关)vs 非接触式(接近开关、光电开关)
- 响应频率:机械式一般≤50Hz,接近开关可达1kHz以上
- 环境耐受:油污环境下光电开关需选背景抑制型,粉尘环境优先电感式接近开关
实际方案中,限位开关多用于硬限位保护——即设备行程末端的最后一道防线;而行程开关常用于原点回归与中间位置检测。在安全等级要求高的工位,安全光幕负责人员防护,与限位开关形成电气互锁,构成完整的定位与安全链路。
可执行的选型与调试方法
给出一套华南设备现场验证过的思路:
- 先确认定位精度要求:±0.5mm以内优先考虑光电开关或接近开关,±2mm以上可用行程开关
- 评估动作频率:节拍低于1秒/次的工位,机械式限位开关的磨损会加速,建议改用非接触方案
- 检查触点负载:驱动电磁阀或接触器线圈时,行程开关需加装RC吸收电路,否则触点拉弧会缩短寿命
- 安全回路独立:涉及人身安全的停止信号,必须由安全光幕或安全继电器直接切断,不得仅依赖行程开关
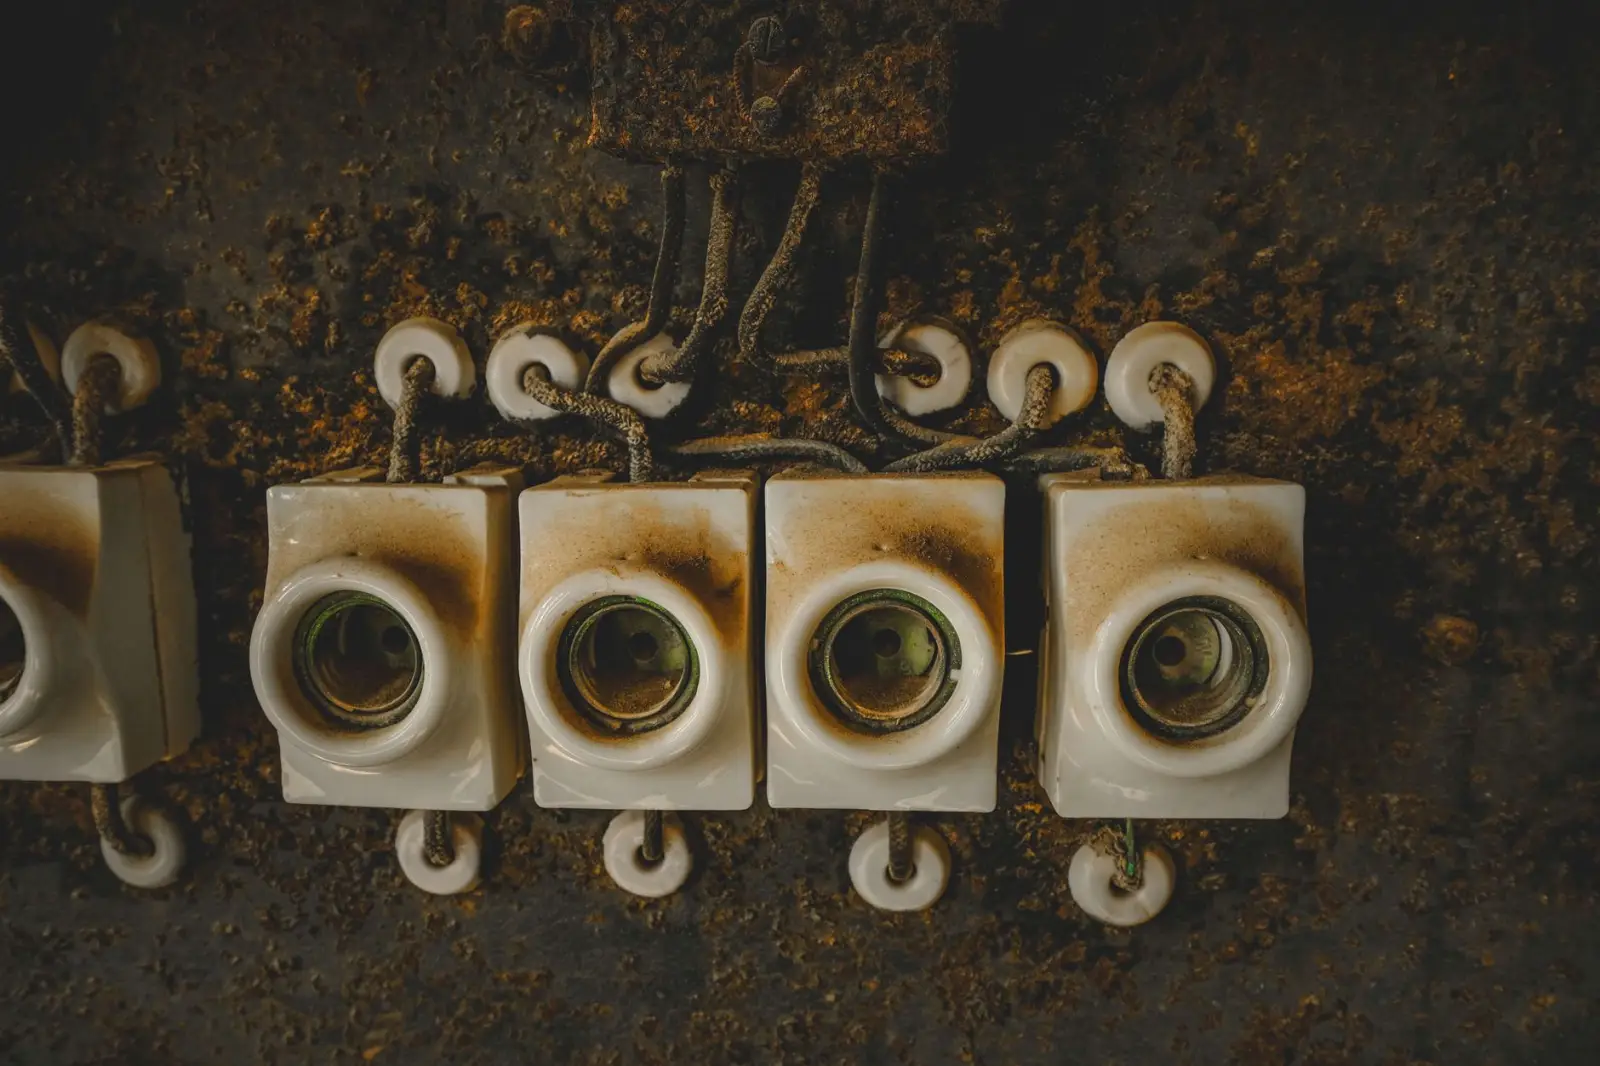
调试阶段有一个容易被忽略的细节:限位开关的滚轮摆杆角度若超过制造商规定的超行程,复位弹簧会提前疲劳。建议安装时预留15%–20%的余量。
趋势与应用前景
华南自动化设备正朝着高节拍、柔性换型方向演进。传统行程开关的份额在新建产线中逐步被接近开关和光电开关替代,但在重载、高粉尘、强振动的注塑与压铸周边设备上,机械式限位开关仍不可替代。值得注意的是,带IO-Link通信的智能限位开关已经开始进入锂电装配线,能实时上报触点磨损状态,把被动维修变成预测性维护。对于设备集成商而言,把安全光幕、接近开关与限位开关做分层设计,比单一器件选型更能决定整线的综合效率。